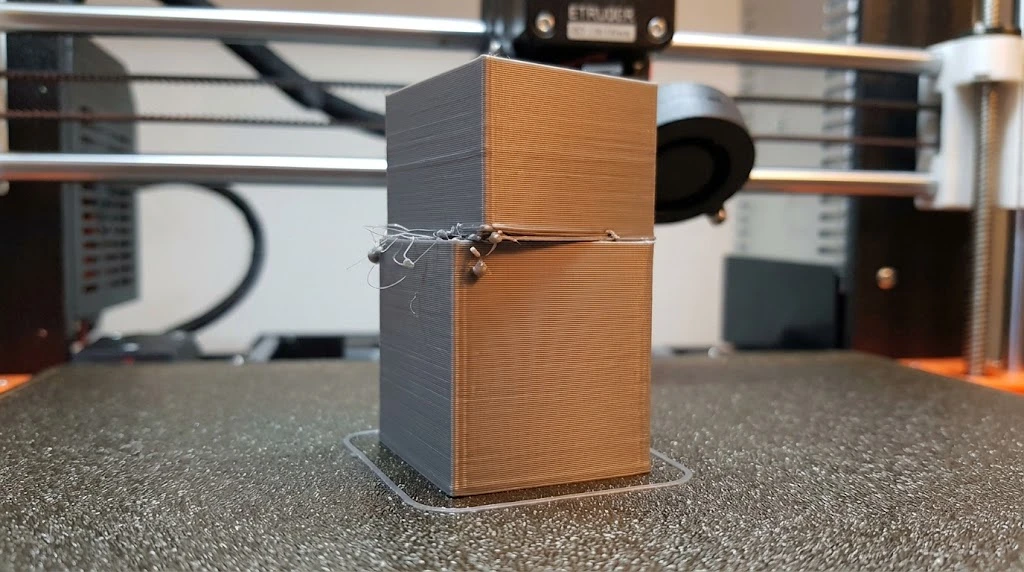
Ein Layer Shift, auf Deutsch Schichtversatz, erkennst du an einer Kante mitten im Druck: Ab einer bestimmten Höhe sitzt das Teil seitlich versetzt, und alles darüber ist gegenüber dem unteren Teil verschoben. Der Grund: Die meisten Drucker arbeiten mit Schrittmotoren ohne Rückmeldung der Position. Geht ein Schritt verloren, merkt die Steuerung das nicht. Sie druckt einfach weiter, nur eben an der falschen Stelle.
In 30 Sekunden
Die wichtigsten Maßnahmen, nach Wahrscheinlichkeit sortiert. Ändere immer nur eine Sache und drucke danach neu.
- Madenschrauben der Riemenscheiben prüfen. Sitzt die Scheibe lose auf der Motorwelle, dreht sie bei Richtungswechseln durch. Das ist eine der häufigsten Ursachen.
- Riemen prüfen. Nicht zu locker, nicht zu stramm. Bei CoreXY müssen beide Riemen gleich gespannt sein.
- Beschleunigung und Leerfahrt-Tempo senken. Rund ein Viertel weniger reicht für einen ersten Test.
- Kollisionen mit dem Druckteil vermeiden. Infill ohne Kreuzungen und ein kleiner Z-Hop.
- Elektronik kühl halten. Der Lüfter am Mainboard muss laufen.
Woran du die Ursache erkennst
- Der Versatz tritt bei jedem Druck in derselben Höhe und Richtung auf: Das Teil oder die Slicer-Einstellungen sind schuld. Die Düse stößt an ein hochgebogenes Stück oder eine Materialanhäufung.
- Der Versatz kommt zufällig und oft erst nach Stunden: Mechanik, Riemen oder Elektronik, die warm wird.
- Nur eine Achse ist betroffen: Das Problem liegt an Riemen, Scheibe oder Motor dieser Achse. Bei einem Drucker mit bewegtem Bett ist es meist die Y-Achse.
- Alles über der Kante ist gleichmäßig verschoben: Es sind Schritte verloren gegangen. Eine Kante, die sich wieder zurückschiebt, deutet eher auf einen Ruckler oder einen kurzen Anschlag.
Schritt 1: Mechanik prüfen
Schalte den Drucker aus, bevor du Hand anlegst.
- Madenschrauben: Prüfe mit einem Inbusschlüssel, ob die Schrauben an den Riemenscheiben der Motoren fest auf der abgeflachten Seite der Welle sitzen.
- Leichtgängigkeit: Bewege den Druckkopf und das Bett bei ausgeschaltetem Drucker langsam von Hand. Es sollte keine Ruckler oder Schwergängigkeit geben.
- Bett und Platte: Sitzt das Bett fest, sind die Klammern der Platte in Ordnung?
- Kabel: Hängt ein Kabel oder eine Kabelkette an etwas fest, wenn sich der Kopf bewegt?
Schritt 2: Riemen
Ein zu lockerer Riemen springt bei starker Beschleunigung über die Zähne der Riemenscheibe. Ein zu strammer erzeugt viel Reibung an den Lagern und überlastet die Motoren. Der Riemen soll straff sein, aber nicht wie eine Saite gespannt. Viele Hersteller geben für die Zupfprobe einen Frequenzwert an, den du mit einer Stimm-App prüfen kannst. Halte dich an diese Angabe und nicht an einen Wert aus dem Netz, denn er hängt vom Drucker ab. Bei CoreXY-Druckern müssen beide Riemen gleich gespannt sein. Bei Bambu-Druckern richtest du dich nach der Anleitung des Herstellers.
Schritt 3: Geschwindigkeit und Beschleunigung
Die Motoren müssen die Masse des Bettes oder des Druckkopfs bei jedem Richtungswechsel abbremsen. Ist die Beschleunigung zu hoch, verlieren sie Schritte.
- Senke die Beschleunigung und den Ruck (Jerk oder Junction Deviation) in Schritten, zum Beispiel um ein Viertel.
- Bei schnellen Druckern die Leerfahrt-Geschwindigkeit testweise deutlich senken. Verschwindet der Fehler, erhöhst du sie wieder in kleinen Schritten.
Schritt 4: Kollisionen mit dem Druckteil
Wenn der Versatz immer an derselben Stelle auftritt, stößt die Düse vermutlich an das Teil.
- Kreuzendes Infill: Muster wie Grid oder Triangles kreuzen Linien auf derselben Schichthöhe. An den Kreuzungen kann sich Material anhäufen. Muster ohne solche Kreuzungen wie Gyroid, Cross Hatch oder Adaptive Cubic sind eine Option, wenn du vermutest, dass die Düse daran hängen bleibt. Sie sind kein Allheilmittel, die Mechanik hat Vorrang.
- Hochgebogene Kanten (Curling): Überhänge kühlen ungleichmäßig ab und biegen sich nach oben. Die Düse bleibt daran hängen. Mehr Kühlung hilft, ebenso ein Z-Hop von etwa 0,2 bis 0,4 mm bei Leerfahrten.
- Ein Z-Hop kann bei manchen Filamenten Fäden begünstigen. Ein Spiral- oder Slope-Z-Hop ist ruhiger als ein senkrechter Sprung.
Schritt 5: Elektronik und Wärme
- Prüfe, ob der Lüfter am Mainboard läuft und kein Kabel den Luftstrom über die Treiber blockiert.
- Wenn der Fehler erst nach Stunden auftritt, werden Treiber oder Motoren vermutlich zu warm. Die Treiber schalten dann kurz ab, und es gehen Schritte verloren.
- Den Treiberstrom solltest du nur ändern, wenn du genau weißt, was du tust. Zu wenig Strom nimmt dem Motor das Drehmoment, zu viel lässt Motor und Treiber heiß laufen.
Unterschiede nach Druckertyp
- Bett bewegt sich (Prusa MK3 und MK4, Ender 3, Neptune, Bambu A1 und A1 mini): Der Versatz tritt meist in der Y-Achse auf. Das Bett mit der Platte ist schwer, der Riemen kann bei schnellen Y-Fahrten durchrutschen.
- CoreXY (Bambu X1 und P1, Voron, K1): Der Versatz ist oft diagonal, also in X und Y gemeinsam. Ursachen sind ungleich gespannte Riemen, Reibung in den Umlenkrollen und sehr schnelle Leerfahrten.
Einstellungen im Slicer
Die Bezeichnungen können je nach Programmversion abweichen.
Bambu Studio und OrcaSlicer
- Infill-Muster: im Prozessprofil unter Füllung (Infill), Muster (Pattern).
- Z-Hop: in den Druckereinstellungen, Bereich Extruder, Rückzug (Z hop when retracting). OrcaSlicer bietet dort auch einen Spiral- und einen Slope-Z-Hop.
- Beschleunigung: im Prozessprofil unter Geschwindigkeit, Abschnitt Beschleunigung, getrennt für Druck und Leerfahrt.
PrusaSlicer
- Infill-Muster: Druckeinstellungen, Infill, Fill pattern.
- Z-Hop: Druckereinstellungen, Extruder 1, Retraction, Lift Z.
- Beschleunigung: Druckeinstellungen, Speed, Acceleration control. Die Einstellung erscheint im Expertenmodus.
UltiMaker Cura
- Infill-Muster: Füllung, Füllmuster (Infill Pattern).
- Z-Hop: Bereich Fahrbewegungen, Z-Sprung beim Einziehen (Z Hop When Retracted).
- Beschleunigung: Geschwindigkeit, Beschleunigungskontrolle aktivieren, falls sichtbar.
Wenn es trotzdem bleibt
- Stelle den Drucker auf eine stabile Unterlage. Vibrationen und ein wackeliger Tisch verschlechtern alles.
- Halte Firmware und Slicer-Profil aktuell.
- Teste mit einem einfachen Würfel bei halber Geschwindigkeit. Bleibt der Fehler weg, liegt es an Tempo und Beschleunigung. Bleibt er, ist es die Mechanik.
- Wenn nichts davon hilft, melde dich beim Hersteller-Support.
Zum Weiterlesen
- Stringing beheben: feine Fäden zwischen Teilen.
- Warping verhindern: wenn sich Ecken vom Druckbett lösen.
- Welches Filament wofür: PLA, PETG, ABS, ASA, TPU und Nylon im Vergleich.
- Teaching Tech Calibration: Kalibrierhilfen und Testdrucke.
- OrcaSlicer: bringt eigene Kalibrierungsdrucke mit.
- Druckkosten-Rechner: Fehldrucke kosten Material und Zeit, trage sie als Ausschuss ein.
- Weitere Tools im Verzeichnis
Alle Werte sind Richtwerte und hängen von Drucker und Filament ab. Im Zweifel gelten die Angaben deines Herstellers.