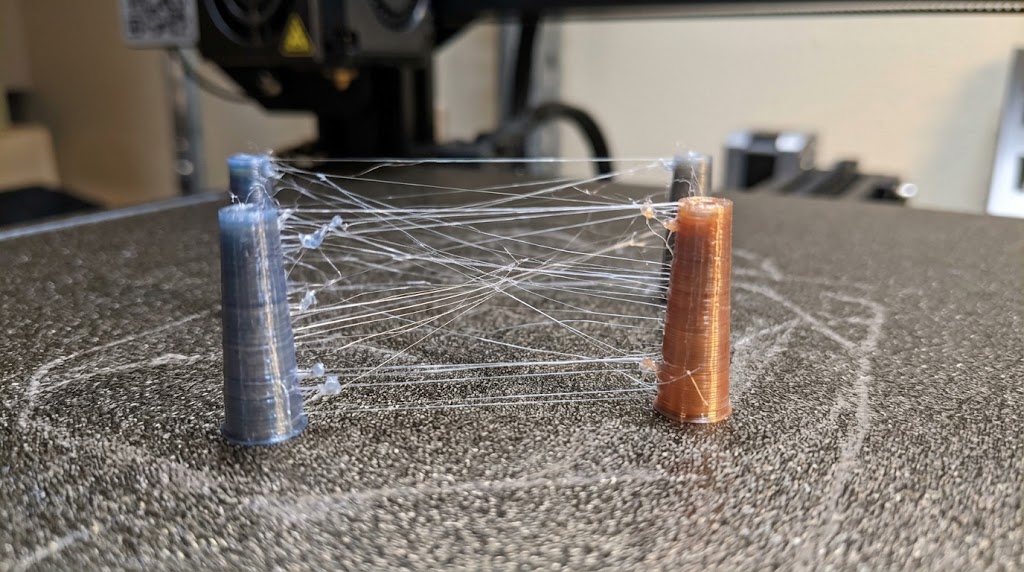
Stringing sind die feinen Fäden oder Haare, die der Drucker bei Leerfahrten zwischen zwei Teilen hinterlässt. Sie sehen aus wie Spinnweben und sind bei PETG und TPU besonders häufig. Die gute Nachricht: Meist reicht eine einzige Änderung, und die richtige Reihenfolge spart dir viel Probiererei.
In 30 Sekunden
Die vier häufigsten Ursachen, nach Wahrscheinlichkeit sortiert. Ändere immer nur eine Sache und drucke danach einen kleinen Test.
- Das Filament ist feucht. Trocknen. Das ist die häufigste Ursache.
- Die Düse ist zu heiß. In 5-°C-Schritten absenken.
- Der Rückzug ist zu klein oder zu langsam. Schrittweise erhöhen.
- Die Leerfahrten sind zu lang. Der Druckkopf soll nicht quer über das Teil fahren.
Woran du die Ursache erkennst
- Fäden plus Knacken oder Zischen an der Düse, raue Oberfläche, winzige Bläschen: das Filament ist feucht.
- Fäden und kleine Tropfen an der Düse, glänzende Oberfläche: die Temperatur ist zu hoch.
- Fäden nur auf langen Wegen zwischen Teilen, nicht auf kurzen: Rückzug und Leerfahrten.
- Eine andere Rolle desselben Materials druckt sauber: das Problem liegt an der Rolle, also an der Feuchtigkeit.
Eine Vergleichsrolle ist das beste Werkzeug. Wenn eine zweite Rolle sauber druckt, brauchst du keine Einstellung anzufassen.
Schritt 1: Filament trocknen
Filament nimmt Wasser aus der Luft auf. Beim Erhitzen wird das zu Dampf und drückt Material aus der Düse, auch wenn der Drucker nichts fördert.
- Richtwerte: PLA etwa 45 bis 55 °C, PETG etwa 60 bis 65 °C, mindestens 4 bis 6 Stunden. Die Angabe des Herstellers auf der Spule hat Vorrang.
- Ein Filamenttrockner ist sicherer als der Backofen, dessen Temperatur oft stark abweicht.
- Danach luftdicht lagern oder direkt aus dem Trockner drucken, sonst ist die Rolle in wenigen Tagen wieder feucht.
Schritt 2: Temperatur senken
Zu heißes Filament ist dünnflüssig und tropft nach. Senke die Düsentemperatur in Schritten von 5 °C. Wird es zu kalt, merkst du es an Lücken in den Wänden und schlechter Haftung zwischen den Schichten. Ein Temperaturturm druckt mehrere Temperaturen in einem Durchgang und zeigt dir den besten Wert für genau diese Rolle.
Schritt 3: Rückzug einstellen
Beim Rückzug zieht der Extruder das Filament kurz zurück, bevor der Kopf losfährt.
- Richtwerte: Direct-Drive-Extruder oft 0,4 bis 1,0 mm, Bowden 3 bis 6 mm. Geschwindigkeit etwa 30 bis 45 mm/s.
- Erhöhe in kleinen Schritten: bei Direct Drive um 0,2 mm, bei Bowden um 0,5 mm.
- Mehr ist nicht immer besser. Zu viel Rückzug kann zu Lücken oder einer Verstopfung führen.
- Die Standardprofile von Bambu Lab sind auf Originalfilament abgestimmt. Wenn nur Fremdfilament Fäden zieht, trockne zuerst und prüfe die Temperatur, bevor du den Rückzug änderst.
Schritt 4: Leerfahrten verkürzen
- Aktiviere die Option, die Wände nicht zu überqueren. Dann fährt der Kopf im Inneren des Teils und nicht über die Außenwand.
- Das Anheben der Düse bei jeder Leerfahrt (Z-Hop) kann bei manchen Filamenten Fäden eher fördern. Teste es ausgeschaltet oder mit einem kleinen Wert.
Einstellungen im Slicer
Die Bezeichnungen können je nach Programmversion abweichen.
Bambu Studio und OrcaSlicer
- Rückzug: Druckereinstellungen, Bereich Extruder, Abschnitt Rückzug (Retraction). Länge und Geschwindigkeit stehen dort.
- Z-Hop: im selben Abschnitt (Z hop when retracting). OrcaSlicer bietet zusätzlich einen spiralförmigen Z-Hop.
- Wände nicht überqueren: im Prozessprofil unter Qualität (Avoid crossing walls).
- Wenn das Filamentprofil den Rückzug überschreibt, gilt der Wert aus dem Filamentprofil.
PrusaSlicer
- Rückzug: Druckereinstellungen, Extruder 1, Abschnitt Retraction. Dort stehen Length, Speed und Lift Z.
- Wände nicht überqueren: Druckeinstellungen, Layers and perimeters, Erweitert (Avoid crossing perimeters).
- Auch hier kann das Filamentprofil den Rückzug überschreiben.
UltiMaker Cura
- Rückzug: Material-Einstellungen, Abschnitt Rückzug. Dort stehen Rückzug aktivieren, Rückzugsabstand und Rückzugsgeschwindigkeit.
- Leerfahrten: Combing-Modus auf Nicht in Außenhaut (Not in Skin) stellen.
Wenn es trotzdem bleibt
- Düse prüfen. Eine verschlissene oder verschmutzte Düse kann nachtropfen.
- Dünne Fäden lassen sich nachträglich mit einem Heißluftföhn vorsichtig überstreichen oder abschneiden.
- Drucke dir ein kleines Testmodell mit zwei Türmen, an dem du jede Änderung einzeln prüfst.
Zum Weiterlesen
- Teaching Tech Calibration: Temperaturturm und Rückzugstest zum Ausdrucken.
- OrcaSlicer: bringt eigene Kalibrierungsdrucke für Temperatur und Rückzug mit.
- Warping verhindern: wenn sich Ecken vom Druckbett lösen.
- Layer Shift beheben: wenn Schichten seitlich verrutschen.
- Welches Filament wofür: PLA, PETG, ABS, ASA, TPU und Nylon im Vergleich.
- Druckkosten-Rechner: Fehldrucke kosten Material und Zeit, trage sie als Ausschuss ein.
- Weitere Tools im Verzeichnis
Alle Werte sind Richtwerte und hängen von Drucker, Düse und Filament ab. Im Zweifel gelten die Angaben deines Herstellers.