Das richtige Filament entscheidet oft darüber, ob ein Teil hält oder nicht. Für Figuren und Prototypen reicht Standard-PLA. Sobald ein Teil Hitze, Sonne, Stöße oder Dauerlast aushalten soll, brauchst du ein anderes Material. Dieser Überblick hilft dir bei der Auswahl und nennt zu jedem Filament die typischen Stolpersteine.
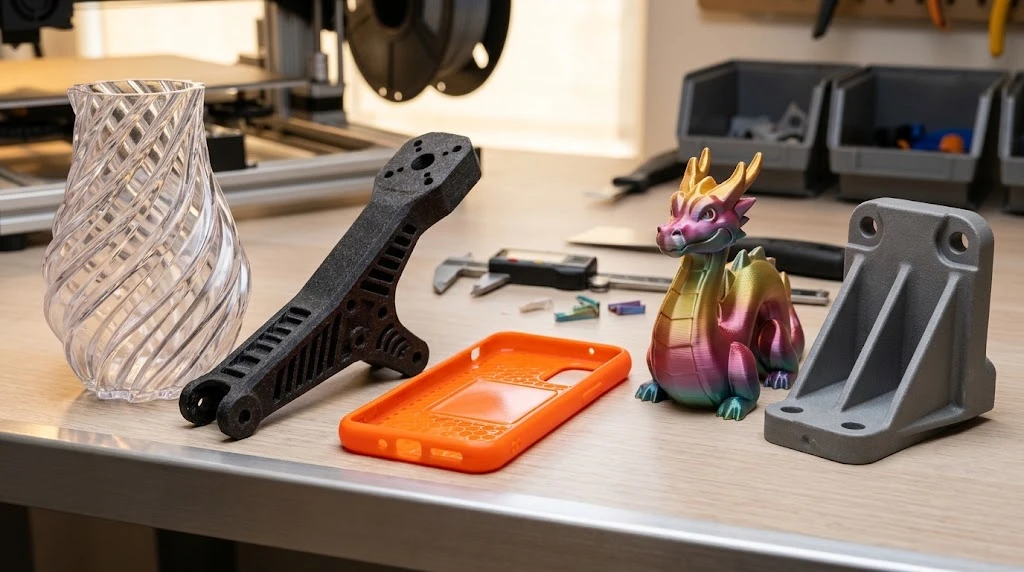
In 30 Sekunden
- Deko, Figuren, Prototypen, Organizer: PLA. Am einfachsten zu drucken.
- Funktionsteile und Halterungen für drinnen, Behälter: PETG.
- Teile im Auto, in der Sonne oder draußen: ASA. ABS, wenn die Witterung keine große Rolle spielt.
- Weiche, elastische Teile wie Hüllen, Dichtungen, Puffer: TPU.
- Zahnräder, Scharniere, stark belastete Teile: Nylon (PA).
- Besonders steife, leichte Teile: carbonfaserverstärkte Varianten, mit gehärteter Düse.
Die Übersicht als Tabelle
Alle Materialien auf einen Blick. „Anspruch“ sagt, wie leicht der Druck gelingt, beim Preis gilt € als günstig und €€€ als teuer, jeweils im Vergleich zueinander. Die Temperaturen sind Richtwerte.
| Material | Anspruch | Preis | Düse / Bett | Gehäuse | Einsatz |
|---|---|---|---|---|---|
| PLA | 🟢 Einfach | € | 190–220 / 50–60 °C | Nein | Deko, Modelle, Prototypen |
| PETG | 🟡 Mittel | € | 225–250 / 70–85 °C | Nein | Funktionsteile, Halterungen, Behälter |
| ABS | 🟠 Anspruchsvoll | € | 240–260 / 95–110 °C | Ja | Hitzefeste Teile, Nutzobjekte |
| ASA | 🟠 Anspruchsvoll | €€ | 240–260 / 95–110 °C | Ja | Außenbereich, Auto, UV-beständig |
| TPU | 🟡 Mittel | €€ | 215–240 / 30–60 °C | Nein | Dichtungen, Hüllen, Puffer |
| Nylon (PA) | 🟠 Anspruchsvoll | €€€ | 250–280 / 90–110 °C | Empfohlen | Zahnräder, Gleitlager, Scharniere |
| Polycarbonat (PC) | 🟠 Anspruchsvoll | €€€ | 270–310 / 100–125 °C | Ja | Sehr schlagfest und hitzebeständig |
| Carbonfaser-Varianten | 🟠 Anspruchsvoll | €€€ | wie das Basismaterial | wie das Basismaterial | Steife, leichte Teile, gehärtete Düse nötig |
Stützmaterialien wie PVA und HIPS sind hier nicht aufgeführt, sie brauchen meist einen Drucker mit zwei Materialien. Die Preise schwanken je nach Hersteller und Angebot.
Die Materialien im Überblick
Alle Temperaturen sind Richtwerte. Die Angaben des Herstellers auf der Spule haben Vorrang.
PLA: der unkomplizierte Standard
- Richtwerte: Düse etwa 190 bis 220 °C, Bett etwa 50 bis 60 °C. Kein Gehäuse nötig.
- Stärken: Sehr einfach zu drucken, wenig Warping, saubere Details, geruchsarm.
- Schwächen: Hitzebeständig nur bis etwa 55 °C. Ein Teil im Auto in der Sonne kann sich verformen. Für draußen ungeeignet und unter Dauerlast spröde.
- Wähle es für: Deko, Modelle, Testpassungen, Organizer, Miniaturen.
PETG: der Allrounder für Funktionsteile
- Richtwerte: Düse etwa 225 bis 250 °C, Bett etwa 70 bis 85 °C. Kein Gehäuse nötig. Bauteillüfter eher moderat, etwa 20 bis 50 Prozent, denn zu viel Kühlung schwächt die Schichthaftung. Hitzebeständig bis etwa 70 bis 75 °C.
- Stärken: Zäher und schlagfester als PLA, gut beständig gegen Chemikalien und Feuchtigkeit, brauchbare UV-Beständigkeit.
- Schwächen: Neigt zu Stringing, siehe Stringing beheben. Zieht Feuchtigkeit und haftet auf glatten Platten teils zu stark, dort hilft ein dünner Auftrag Klebestift als Trennmittel.
- Wähle es für: Halterungen, Gehäuse für Elektronik im Innenraum, Pflanztöpfe, Haken.
ABS und ASA: für Hitze und Außeneinsatz
- Richtwerte: Düse etwa 240 bis 260 °C, Bett etwa 95 bis 110 °C. Ein geschlossenes Gehäuse ist Pflicht. Hitzebeständig bis etwa 95 bis 100 °C.
- Stärken: Hitzefest, formstabil, belastbar. ASA ist zusätzlich UV- und witterungsbeständig und bleicht nicht so aus wie ABS.
- Schwächen: Neigt stark zu Warping und Rissen, siehe Warping verhindern. Beim Drucken entstehen Dämpfe, sorge für Belüftung oder Filterung.
- Wähle es für: Teile im Auto-Innenraum, Gehäuse im Außenbereich, Gartenadapter, Drohnenrahmen.
TPU: für elastische Teile
- Richtwerte: Düse etwa 215 bis 240 °C, Bett etwa 30 bis 60 °C. Kein Gehäuse nötig. Sehr langsam drucken, oft 15 bis 30 mm/s.
- Stärken: Elastisch, abriebfest, dämpft Vibrationen. Es gibt verschiedene Härten, 95A ist für den Einstieg üblich, 85A und 70A sind deutlich weicher.
- Schwächen: Am besten mit einem Direct-Drive-Extruder. Im Bowden-System staucht sich das weiche Material im Schlauch, das geht nur langsam und mit Geduld.
- Wähle es für: Handyhüllen, Dichtungen, Reifen für RC-Modelle, Möbelpuffer.
Nylon (PA): für Belastung und Verschleiß
- Richtwerte: Düse etwa 250 bis 280 °C, Bett etwa 90 bis 110 °C. Ein Gehäuse ist empfohlen. Die Hitzebeständigkeit hängt stark von der Sorte ab.
- Stärken: Zäh, verschleißfest, geringe Reibung.
- Schwächen: Nylon zieht sehr stark Feuchtigkeit und muss vor dem Druck gründlich getrocknet werden. Es neigt zu Warping und braucht meist einen Haftvermittler.
- Wähle es für: Zahnräder, Scharniere, Gleitlager, Bauteile mit hoher Belastung.
Polycarbonat (PC): für extreme Belastung
- Richtwerte: Düse etwa 270 bis 310 °C, Bett etwa 100 bis 125 °C. Ein beheiztes, geschlossenes Gehäuse ist nötig.
- Stärken: Sehr schlagfest und hitzebeständig, bis etwa 110 bis 130 °C.
- Schwächen: Schwierig zu drucken. Es braucht ein Hotend, das diese Temperaturen sicher aushält.
- Wähle es für: Maschinenschutz und Teile mit sehr hohen Anforderungen.
Faserverstärkte Filamente (zum Beispiel PETG-CF, PLA-CF, PA-CF)
- Stärken: Beigemischte Carbonfasern machen das Teil deutlich steifer, vermindern Verzug und geben eine matte Oberfläche.
- Schwächen: Die Fasern sind abrasiv und schleifen eine Standard-Messingdüse in kurzer Zeit aus. Du brauchst eine gehärtete Stahldüse oder eine Düse mit Rubinspitze. Dasselbe gilt für Glasfaser und leuchtende Filamente (Glow-in-the-dark).
- Wähle es für: Drohnenarme, steife Montageplatten, Halterungen mit hohen Anforderungen an die Steifigkeit.
Wichtige Regeln für alle Materialien
- Trocknen ist Pflicht bei PETG, TPU und Nylon. Nasses Filament zischt an der Düse, bildet Bläschen und gibt brüchige Teile. Vor langen Drucken in einer Trockenbox lagern, die Herstellerangabe zur Trockentemperatur beachten.
- Hotend prüfen: Hotends mit PTFE-Auskleidung sind laut Hersteller meist nur bis etwa 240 bis 260 °C ausgelegt. Bei ABS an der Grenze und bei Nylon und PC brauchst du ein Hotend ohne PTFE im heißen Bereich.
- Druckbett vorbereiten: Strukturierte PEI-Platten funktionieren für PLA und PETG gut. Bei PETG auf glatten Platten immer ein Trennmittel nutzen.
- Lüftung: Beim Drucken von ABS, ASA und Nylon entstehen Dämpfe, drucke in einem gut belüfteten Raum.
Was kostet das?
Das Material macht einen großen Teil der Kosten eines Drucks aus, und PLA und PETG sind meist am günstigsten. Wie viel ein konkreter Druck kostet, rechnest du im Druckkosten-Rechner aus: Filamentpreis, Gewicht, Strom und Ausschuss.
Zum Weiterlesen
- Stringing beheben: feine Fäden, vor allem bei PETG.
- Warping verhindern: wenn sich Ecken lösen, vor allem bei ABS und ASA.
- Layer Shift beheben: wenn Schichten verrutschen.
- Weitere Tools im Verzeichnis
Alle Werte sind Richtwerte und hängen von Drucker, Düse und Filament ab. Im Zweifel gelten die Angaben deines Herstellers.