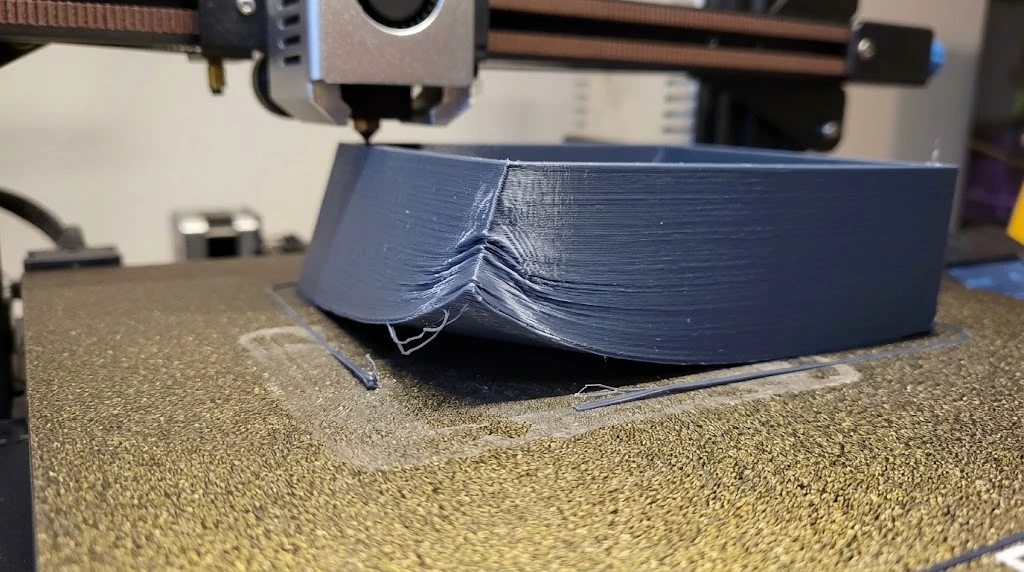
Warping, auf Deutsch Verzug, erkennst du daran, dass sich Ecken oder Ränder eines Teils während des Drucks nach oben biegen und sich von der Platte lösen. Der Grund ist einfach: Kunststoff zieht sich beim Abkühlen zusammen. Die unteren Schichten kleben auf dem warmen Druckbett, die oberen kühlen schneller ab und schrumpfen. Die entstehende Spannung hebelt die Ecken nach oben.
In 30 Sekunden
Die wichtigsten Maßnahmen, nach Aufwand sortiert. Ändere immer nur eine Sache und drucke danach neu.
- Platte reinigen. Mit warmem Wasser und etwas Spülmittel, danach gut abspülen und trocknen.
- Bett-Temperatur zum Material passend einstellen. Richtwerte stehen weiter unten.
- Erste Schicht prüfen. Zu großer Abstand zur Platte und zu hohes Tempo sind häufige Ursachen.
- Brim aktivieren. Ein Rand von 5 bis 10 mm vergrößert die Haftfläche deutlich.
- Zugluft und Kälte fernhalten. ABS und ASA brauchen ein geschlossenes Gehäuse.
Woran du die Ursache erkennst
- Die Ecken lösen sich schon in den ersten Schichten: Haftungsproblem. Platte, Abstand der ersten Schicht oder Bett-Temperatur.
- Es hält zunächst und löst sich erst bei größerer Höhe: Spannung durch Abkühlung. Zugluft, Lüfter oder fehlendes Gehäuse.
- Es passiert fast nur bei ABS oder ASA: Der Bauraum ist zu kalt. Gehäuse schließen und vorheizen.
- Nur die spitzen Ecken heben sich: Die Spannung sammelt sich an den Ecken. Brim, Mouse Ears und abgerundete Ecken helfen.
Schritt 1: Platte sauber machen
Selbst Fingerabdrücke verschlechtern die Haftung merklich. Wasche die Platte mit warmem Wasser und unparfümiertem Spülmittel, spüle gründlich nach und trockne sie ohne Berührung der Druckfläche. Bei leichten Verschmutzungen reicht oft auch Isopropanol. Wenn es mit einer sauberen Platte immer noch nicht hält, ist die Platte oder ihre Beschichtung möglicherweise abgenutzt.
Schritt 2: Temperaturen nach Material
Das sind Richtwerte. Die Angabe des Filamentherstellers auf der Spule hat Vorrang.
- PLA: Bett etwa 55 bis 65 °C. Offen drucken ist in Ordnung, Überhitzung vermeiden. Der Bauteillüfter darf ab der zweiten Schicht voll laufen. Eine saubere PEI-Platte reicht meist.
- PETG: Bett etwa 70 bis 85 °C, Bauteillüfter eher 20 bis 50 Prozent. Vorsicht: PETG haftet auf glatter PEI-Platte sehr stark. Ein dünner Auftrag Klebestift wirkt als Trennmittel, sonst kann beim Ablösen die Beschichtung beschädigt werden.
- ABS und ASA: Bett etwa 95 bis 110 °C, Bauteillüfter aus oder nur sehr schwach, nur bei Überhängen. Ein geschlossenes Gehäuse ist hier Pflicht. Heize das Bett mit geschlossenem Gehäuse 10 bis 15 Minuten vor, damit der Innenraum durchwärmt. Ein Klebestift oder ABS-Slurry hilft zusätzlich. ABS und ASA geben beim Drucken Dämpfe ab, sorge für Belüftung.
- Nylon und Polycarbonat: brauchen ein geschlossenes, vorgeheiztes Gehäuse und meist einen Haftvermittler. Halte dich an die Herstellerangaben.
Schritt 3: Die erste Schicht
Die erste Schicht entscheidet, ob ein Teil hält.
- Abstand (Z-Offset): Die Linien müssen leicht miteinander verschmolzen sein, ohne Grate. Zu viel Abstand heißt: Das Material wird nicht in die Struktur der Platte gedrückt.
- Geschwindigkeit: Die erste Schicht langsam drucken, etwa 15 bis 25 mm/s.
- Linienbreite: Eine breitere erste Schicht vergrößert die Kontaktfläche. Etwa 120 bis 140 Prozent der Düsenbreite sind üblich, bei einer 0,4-mm-Düse also rund 0,5 mm.
Schritt 4: Gegen die Spannung
- Brim: Ein Rand von 5 bis 10 mm mit 0 mm Abstand zum Bauteil. Der Rand wird nach dem Druck abgezogen.
- Mouse Ears: Kleine dünne Scheiben, etwa 0,2 mm dick, nur an den spitzen Ecken. Sie sparen Material und Nacharbeit gegenüber einem Brim ringsherum.
- Windschutz: Bei Druckern ohne Gehäuse hilft eine Wand um das Modell oder ein Karton, der Zugluft abhält. Fenster zu, Lüftung nicht direkt auf den Drucker.
- Ecken abrunden: Scharfe Außenecken sammeln Spannung. Wenn du das Modell selbst konstruierst, runde sie ab.
Einstellungen im Slicer
Die Bezeichnungen können je nach Programmversion abweichen.
Bambu Studio und OrcaSlicer
- Brim: im Prozessprofil unter Sonstiges, Brim-Typ und Brim-Breite. Beim Brim-Typ gibt es einen Rand nur außen (Outer brim only) und eine Variante, bei der du den Rand von Hand nur an kritische Stellen malst.
- Der Abstand zwischen Brim und Bauteil heißt Brim-object gap und sollte für Haftung bei 0 liegen.
- Erste Schicht: Linienbreite, Geschwindigkeit und Temperatur stehen im Prozess- und im Filamentprofil.
PrusaSlicer
- Brim: Druckeinstellungen, Skirt and brim. Dort stehen Brim type, Brim width und Brim separation gap.
- Erste Schicht: Druckeinstellungen, Layers and perimeters, First layer height; Geschwindigkeit unter Speed, First layer speed.
- Den Abstand zur Platte kannst du beim Druck live über die Z-Anpassung am Drucker nachstellen.
UltiMaker Cura
- Brim: Einstellungen für die Druckbetthaftung, Typ auf Brim, dazu Brim-Breite.
- Erste Schicht: Anfangsschichtdicke, Anfangsschicht-Linienbreite und Anfangsschichtgeschwindigkeit.
Wenn es trotzdem bleibt
- Platte prüfen. Eine alte, glatt gewordene Platte haftet schlechter.
- Bauteil drehen oder aufteilen. Große flache Teile sind am anfälligsten.
- Drucker vor Zugluft schützen. Schon ein offenes Fenster kann reichen.
- Für den nächsten Versuch zuerst nur die erste Schicht testen, zum Beispiel mit einer flachen Platte. Das spart viele Stunden.
Zum Weiterlesen
- Stringing beheben: der Schwesterartikel zu feinen Fäden zwischen Teilen.
- Layer Shift beheben: wenn Schichten seitlich verrutschen.
- Welches Filament wofür: PLA, PETG, ABS, ASA, TPU und Nylon im Vergleich.
- Teaching Tech Calibration: Kalibrierhilfen und Testdrucke.
- OrcaSlicer: bringt eigene Kalibrierungsdrucke mit.
- Druckkosten-Rechner: Fehldrucke kosten Material und Zeit, trage sie als Ausschuss ein.
- Weitere Tools im Verzeichnis
Alle Werte sind Richtwerte und hängen von Drucker, Platte und Filament ab. Im Zweifel gelten die Angaben deines Herstellers.